理光复印机清洁刮板验货:别等装上鼓芯才后悔
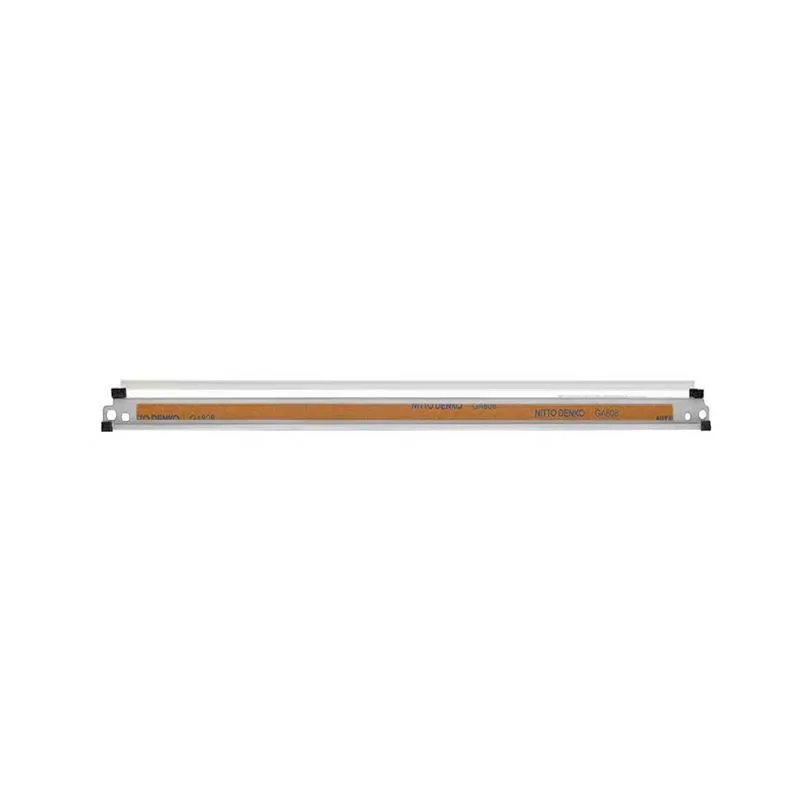
理光MP C系列和IM系列的清洁刮板,是售后返修率最高的耗材之一。样品刮得干净,批量到货装上去跑几千张就开始漏粉,甚至把鼓芯刮出细痕。问题不在你验货不仔细,而是没抓住三个死穴:聚氨酯硬度、刃口直线度、批次一致性。
刃口直线度比硬度更致命
把刮板从包装里取出来,在白色打印纸上垂直压一下,看接触线是否是一条均匀的细线。优质理光清洁刮板的刃口直线度误差应控制在0.05mm以内,超过0.1mm就会出现局部刮不净。很多低价货为了省研磨工序,刃口呈波浪形,装到MP C3004/C3504上,印品纵向会出现周期性底灰。
再用手摸刃口,不能有毛刺或缺口。聚氨酯刮板注塑后需要精磨,磨削方向应与刮板长度方向一致。如果摸到横向纹路,说明打磨工艺反了,这种刮板跑两千张就会在鼓芯上留下环状磨损。验货时抽5到10片,每片都要过这一关。
硬度与回弹:邵氏A只是入门指标
理光原厂清洁刮板的聚氨酯硬度通常在邵氏A 70到75度之间,但硬度计读数只能筛掉明显偏软的次品。真正影响寿命的是回弹率——把刮板弯折90度后松开,优质料应在2秒内恢复原状。回弹差的材料在机器里长期受压,刃口会逐渐卷曲,导致漏粉。
更隐蔽的问题是材料老化速度。有些供应商用回收料掺新料,初期硬度达标,但装到IM C2000/2500上连续复印一个月后,刃口会变硬发脆,直接崩掉小块。验货时用指甲在刮板非工作区用力划一下,看是否起白粉——起粉说明填料过多,耐磨性差。
批次一致性:抽检要拆包装看内衬
清洁刮板最怕批次波动。同一批货里,如果不同箱的刮板颜色深浅不一,说明聚氨酯混料不均匀。拆开内包装,检查每片刮板是否独立防静电袋封装,内衬有没有加防粘纸。理光机器对静电敏感,刮板带静电会吸附碳粉,造成清洁失效。
抽检数量按订单量来:500片以下至少抽10片,500到2000片抽20片,2000片以上抽30片。重点测三个尺寸:总长度、安装孔距、刃口厚度。以MP C4504的清洁刮板为例,长度公差应控制在±0.2mm,孔距±0.1mm。超差会导致安装后压力不均,局部漏粉。
装机测试:听声音比看样张更准
有条件的话,拿2到3片装到机器上跑500张连续复印。除了看印品有无底灰、黑线,更要听刮板与鼓芯接触的声音。正常是均匀的轻微摩擦声,如果出现周期性吱吱声,说明刃口有微观缺口或压力过大。跑完后拆下鼓芯,用放大镜看表面有无划痕——这是最直接的判据。
还要检查刮板与鼓芯的接触角度。理光多数机型要求刮板与鼓芯切线呈15到20度角,角度不对会加速鼓芯磨损。有些副厂刮板安装孔位置偏移0.5mm,角度就变了。装机测试能筛掉90%的批次性问题,前提是你舍得花这500张的碳粉和鼓芯寿命。
- 刃口直线度≤0.05mm,无毛刺、无横向磨纹
- 邵氏A 70-75度,弯折90度后2秒内回弹
- 长度公差±0.2mm,孔距±0.1mm
- 独立防静电袋+防粘纸内衬
- 装机500张无底灰、无异常摩擦声、鼓芯无划痕
找对供应商比验货更省事
与其每批货都提心吊胆地抽检,不如直接找有聚氨酯配方能力的工厂。CLONER在理光清洁刮板这条线上做了十几年,从MP 2000系列到IM C系列都有对应模具。我们自己的混料车间控制邵氏硬度波动在±2度以内,刃口精磨后全检直线度,出货前每批留样跑500张装机测试。
如果你有稳定需求,我们可以按你的验货标准做OEM,包装、标签、内衬都按你的要求来。ODM的话,把机器型号和月用量发过来,我们推荐适配的聚氨酯配方和硬度档位。工厂直供省掉中间商,但更重要的是批次一致性——这对清洁刮板这种小部件来说,比单价差几毛钱重要得多。