OKI定影下辊采购指南:兼容、寿命与验货要点
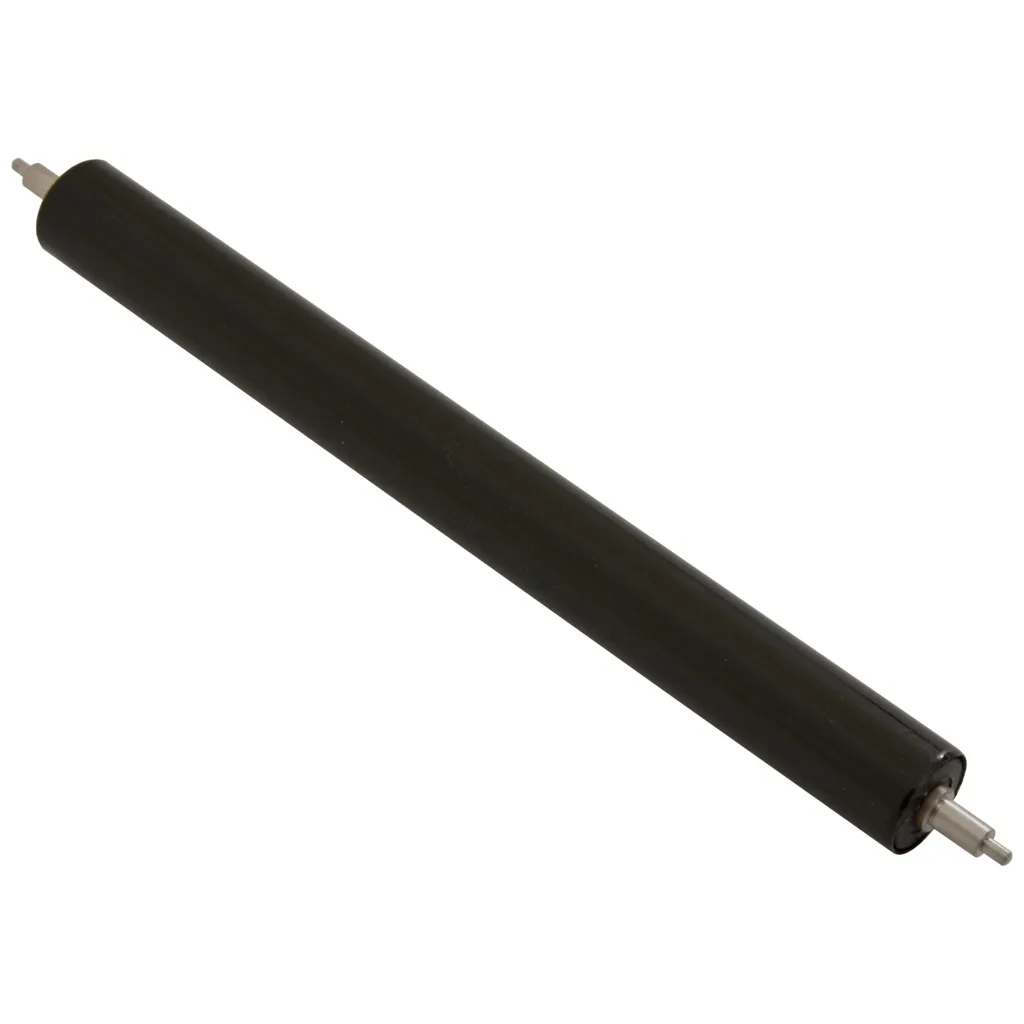
做OKI复印机配件的都知道,定影下辊是售后返修率最高的部件之一。很多采购商盯着价格下单,结果收到货发现轴头不对、胶层偏软,装上去跑不到5万页就出现重影或卡纸。更麻烦的是,OKI的机型跨度大,C系列、MC系列、ES系列的下辊尺寸和轴承结构完全不同,光看外观很容易拿错。这篇就聊清楚怎么选、怎么验、怎么跟工厂谈条款。
兼容性:别被“通用”两个字坑了
OKI的定影单元设计有个特点:同系列不同速度的机器,下辊往往不通用。比如C332/C532和C612/C712,虽然都是彩色LED机型,但下辊的轴长和硅胶层厚度差了一截。C332的下辊轴头是塑料卡扣式,C712用的是金属轴承压装,硬装上去要么卡死要么打滑。采购时第一件事是拿到机器的完整型号和定影单元编号,别只报“OKI彩色机”。
另一个坑是“兼容”定义。有些供应商把OEM下辊和代用下辊混着卖,包装上只写“for OKI C712”。实际上,代用下辊的胶层硬度通常在邵氏A 45-50度,而OEM件在50-55度。硬度低了,定影时压力不够,碳粉粘不牢,打印出来一擦就掉;硬度高了,又容易压伤定影膜。CLONER这边做OKI下辊时,会按机型分三档硬度,C300/C500系列偏软,C700/MC700系列偏硬,ES系列居中。下单前让工厂确认硬度值,比看样品照片管用。
印量不是标称值,要看胶层配方和轴承
很多供应商标“寿命20万页”,实际跑5万页就起泡。OKI下辊的寿命瓶颈不在轴,在硅胶层。原厂下辊用的是加成型液态硅胶,耐温200℃以上,代用件如果用了缩合型硅胶,连续打印时胶层内部会产生气泡,从表面看就是一个个小鼓包,直接导致定影不均。验货时拿个放大镜看胶层截面,加成型硅胶断面细腻无气孔,缩合型的有明显砂眼。
轴承也是寿命关键。OKI高速机(比如MC760、MC780)的下辊轴承是耐高温含油轴承,代用件如果换成普通滚珠轴承,跑两三万页就开始异响,噪音比定影膜破了还刺耳。采购时问清楚轴承品牌和耐温等级,要求提供连续打印测试报告,至少5万页无鼓包、无轴向窜动。CLONER给OKI下辊配的是日本NTN或国内一线含油轴承,出厂前每批抽检做2小时连续定影测试,胶层温度稳定在180℃不软化。
验货:三个动作就能筛掉八成次品
收到货别急着入库,先做三件事。第一,量轴头。用卡尺测两端轴径和总长,跟OEM件对比,公差超过0.05mm的直接退。OKI下辊的轴头公差要求很严,松了会打滑,紧了装不进。第二,摸胶层。用手指甲轻掐胶面,回弹快的说明交联密度够,回弹慢或留印的,装上去跑不了几万页。第三,看包装。正规工厂的下辊会用PE袋单独包装,两端有保护套,整箱有防潮珠。如果收到的是裸装或者报纸裹的,胶层已经沾了灰尘和油污,装上去就是废品。
还有一个容易被忽略的点:下辊和定影上辊的配合间隙。OKI的定影单元压力弹簧有左右之分,下辊装反了会导致单边压力过大,打印出来一边清楚一边模糊。验货时拿个塞尺测两端间隙,差值超过0.1mm就说明轴头加工有问题。这些细节,跟工厂签合同时写进验收标准,比事后扯皮强。
采购条款:起订量、交期和OEM/ODM
OKI下辊的起订量通常按机型分,冷门型号(比如ES5461、MC342)可能500支起,热门型号(C332、C712)200支就能做。交期上,有现货的工厂7天内能发,需要开模的型号要30-45天。谈的时候把“胶层硬度”“轴承品牌”“轴头公差”写进合同附件,别只写“按样品”。样品和大货不一致是这行最常见的纠纷。
如果你做自己的品牌,CLONER这边可以按你的包装设计做OEM,彩盒、说明书、防伪标都能定制,起订量1000支。ODM的话,我们有现成的OKI下辊模具,覆盖C300/C500/C700/MC700/ES系列主流型号,改硬度、换轴承、调轴长都能做,打样周期10天。工厂直供的好处是,胶料配方和硫化曲线自己控,不会像贸易商那样换一批货就变一个手感。发货前每支下辊过一遍尺寸全检,附测试报告,省得你到货再抽检。
OKI下辊这生意,拼的不是谁便宜,是谁的货装上去不返修。把兼容性搞准、把胶层和轴承盯死、把验收标准写进合同,退货率能压到2%以下。CLONER在珠海有自己定影辊产线,OKI全系下辊常备半成品,你要试单或者要OEM打样,直接寄个原厂件过来,我们照着做,硬度、公差、包装都按你的要求走。